

실외 또는 경량 프로젝트용 Q265GNH Corten Steel을 제작할 때 -장식 프레임에서 경량 가드레일까지 구성요소를 결합하기 위해 용접이 필요한 단계인 경우가 많습니다.- 많은 제작자와 구매자는 이 경량-부하 코르텐 강철(항복 강도 265MPa 이상)이 용접에 적합한지, 아니면 그 구성으로 인해 균열이나 약해진 접합부와 같은 결함이 발생하기 쉬운지 궁금해합니다. 일반적인 용접 방법이 작동합니까, 아니면 Q265GNH에 특수 기술이 필요합니까? 핵심 답변은 명확합니다.Q265GNH Corten Steel은 용접에 완벽하게 적합합니다.{1}}대부분의 표준 강철 용접 방법은 강도와 내식성을 유지하기 위해 약간의 조정만으로 잘 작동합니다.. 다음은 간결하고 실행 가능한 가이드입니다.

Q265GNH가 용접 가능한 이유(주요 특성)
Q265GNH의 용접성은 용접 중 취성 및 균열을 방지하는 균형 잡힌 화학 조성(낮은 탄소 함량 및 내후성{1}}내후성 합금)에서 비롯됩니다. 복잡한 사전 용접 단계가 필요한 일부 고강도 강철과 달리 -Q265GNH의 경량 설계는-실용적인 제작에 매우 중요한 가장 일반적인 용접 공정을 허용합니다.-
Q265GNH에 권장되는 용접 방법
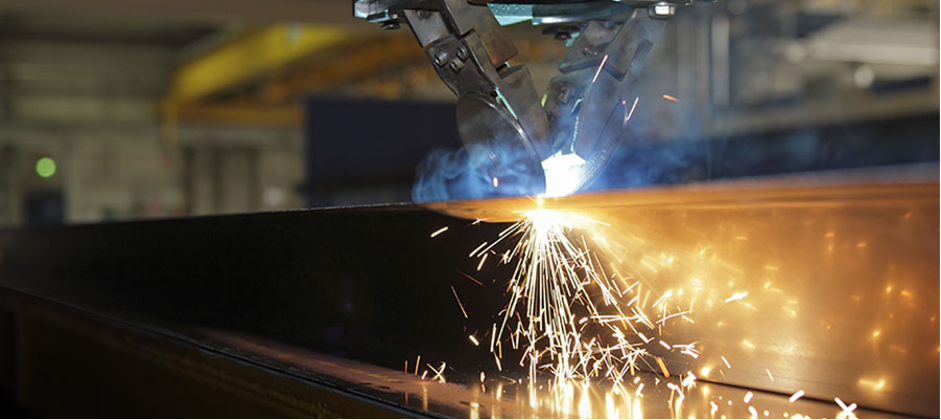
대부분의 표준 강철 용접 기술은 각각에 대한 명확한 지침과 함께 Q265GNH와 원활하게 작동합니다.
아크용접(SMAW): Q265GNH의 가장 일반적인 방법입니다. E5015 또는 E5016 전극을 사용하세요.-Q265GNH의 강도와 내식성에 부합하여 견고하고 내구성 있는 접합부를 보장합니다.
MIG 용접(GMAW): 얇은-~-중형 Q265GNH 플레이트(3~25mm)에 적합합니다. ER50-6 용접 와이어를 사용하십시오. 이는 비용 효율적이며 장식용 또는 경량 구조용 부품에 부드럽고 균일한 용접을 제공합니다.
TIG 용접(GTAW): 정밀한 고품질 용접에 가장 적합합니다.{0}}(예: 장식 미술품, 소형 부품) 표면 산화를 방지하려면 ER50-6 와이어와 순수 아르곤 차폐 가스를 사용하십시오.

실용적인 용접 팁(결함 방지)
성공적인 용접을 보장하고 Q265GNH의 성능을 유지하려면 다음의 간단한 단계를 따르십시오.
표면 사전 청소-: 용접 영역에서 먼지, 기름 또는 느슨한 녹을 제거합니다.-오염 물질은 다공성 용접 또는 약한 용접의 원인이 됩니다.
예열(두꺼운 판에만 해당): 20mm보다 크거나 같은 판의 경우 차가운 균열을 방지하기 위해 80~100도로 예열합니다. 얇은 판(<20mm) need no preheating.
용접 열 제어: 과도한 열 입력을 피하세요.{0}}이렇게 하면 강철의 내식성이 약화되고 뒤틀림이 발생할 수 있습니다. 적당한 전류와 느린 용접 속도를 사용하십시오.
용접 후 관리: 슬래그를 제거하고 와이어 브러시로 용접 부위를 청소합니다. 이는 용접 부위에 녹청이 고르게 형성되어 부식 방지 기능을 유지하는 데 도움이 됩니다.

피해야 할 일반적인 용접 실수
잘못된 전극/와이어 사용: Q265GNH의 항복 강도와 일치할 수 없는 약한 접합부를 생성하는 저-강도 전극(예: E4303)-을 피하세요.
사전{0}}세척 건너뛰기: 용접 부위에 먼지나 기름이 있으면 결함이 발생하여 접합 강도와 내식성이 저하됩니다.
두꺼운 판 과열: 과도한 열로 인해 용접 부위가 부서지기 쉽고 시간이 지남에 따라 균열 위험이 높아집니다.
즉, Q265GNH Corten Steel은 표준 방법으로 용접하는 데 매우 적합합니다. 올바른 전극/와이어를 사용하고 간단한 용접 전- 및 용접 후{3}}단계를 따르면 Q265GNH의 성능에 맞는 강력한 내부식성 접합부를 만들 수 있으며-가벼운-장식 프로젝트에 적합합니다.


